动力铅酸蓄电池的制造工艺
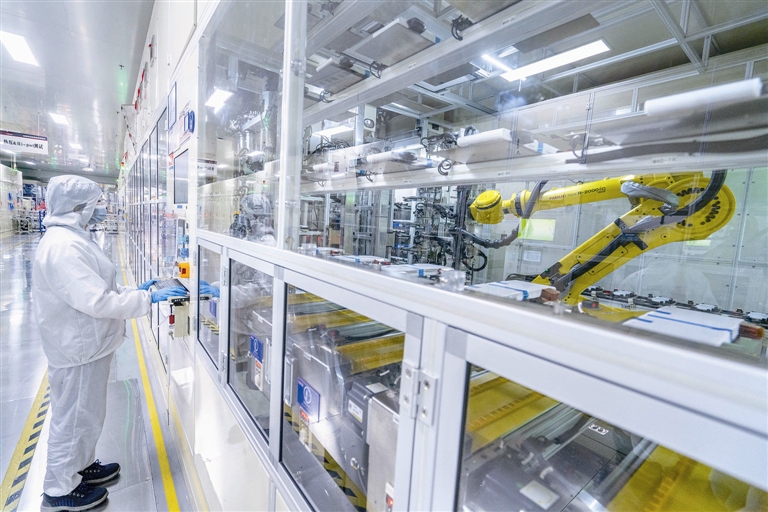
动力铅酸蓄电池作为叉车、电动道路车辆、混合动力及储能系统的核心能源组件,其制造工艺直接决定了电池的容量、寿命、一致性与安全性。完整的制造流程从原材料准备开始,到最终成品出厂,历时数天至数周,涉及数十道关键工序。以下分阶段阐述主要制造工艺。
一、板栅制造
板栅是极板的骨架,承担活性物质支撑与电流传导双重功能。主流工艺包括重力浇铸、拉网和冲孔。重力浇铸铅钙合金或铅锑合金经熔化后浇入模具,获得传统板栅;拉网工艺将铅带连续冲切拉伸成菱形网格,生产效率高;冲孔板栅则通过精密冲床在铅带上冲出规则孔洞。板栅的筋条设计、厚度均匀性和合金成分直接影响板栅的耐腐蚀性和导电性。
二、铅粉制造
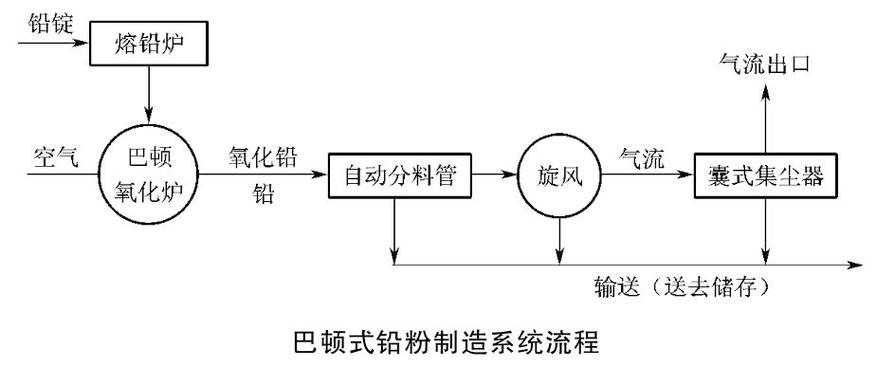
铅粉是活性物质的主要原料。采用岛津式铅粉机,将纯铅锭熔融雾化或球磨氧化,在空气流中生成氧化度约70%~80%、粒度为-300目占60%以上的铅粉。铅粉的氧化度、视密度和粒度分布需严格控制,以确保后续和膏工艺的稳定性和极板化成效率。
三、和膏与涂板
和膏是将铅粉、稀硫酸、纯水及添加剂(如短纤维、碳材料、硫酸钡、木素磺酸钠等)按配方混合成铅膏的过程。正极膏密度通常较高(4.0~4.3 g/cm³),负极膏密度略低(3.8~4.1 g/cm³),并添加膨胀剂防止负极收缩钝化。涂板工序将铅膏均匀填涂到板栅上,经辊压、淋酸、表面干燥后得到生极板。涂板重量偏差要求控制在±2%以内,以保证电池一致性。
四、极板固化与干燥
生极板需在恒温恒湿固化室中进行固化干燥。固化过程分两个阶段:第一阶段高温高湿(温度40~50℃,相对湿度95%以上),使铅膏中游离铅进一步氧化并形成碱式硫酸铅网络;第二阶段逐步降温降湿,脱除水分并使极板硬化。固化后的极板抗压强度显著提高,活性物质与板栅结合牢固,避免化成时活性物质脱落。
五、极板化成
化成即对固化后的生极板进行充电氧化或还原,使活性物质转化为具有电化学活性的二氧化铅(正极)和海绵状铅(负极)。传统工艺采用槽化成(极板置于稀硫酸电解液中通电),新型工艺采用电池化成(封装成电池后直接充电化成)。化成制度包括多阶段恒流或恒压充电,严格控制电解液温度(不超过45℃)和酸密度,防止极板腐蚀和活性物质脱落。化成后极板经水洗、干燥,得到熟极板。
六、电池组装
组装工序包括:正负极板交叠配组(按容量分组确保一致性)、焊接汇流排(铸焊或手工焊接)、装入电池槽、穿壁焊或跨桥焊接、热封或胶封盖片、安装安全阀和端子。汇流排焊接质量直接关系到电池内阻和大电流放电能力,需保证焊接牢固、无虚焊。密封性能通过气密性检测验证,防止电解液泄漏。
七、加酸与充电
对于电池化成的电池,组装后注入规定密度的稀硫酸电解液(一般1.24~1.28 g/cm³,25℃),随即进行初充电化成。加酸过程中需排除空气,确保电解液充分浸润极板。初充电采用多阶段恒流充电制度,总充电量约为额定容量的3~5倍,期间进行1~2次放电检查,以充分活化活性物质并剔除不合格品。
八、检测与出厂
化成后的成品电池需进行容量测试(按标准放电率放电至终止电压)、大电流放电性能测试、充电接受能力测试、密封反应效率测试(针对阀控式)、耐振动性及循环寿命抽检。各项指标符合GB/T 32620、GB/T 22199等标准后,清洗外壳、贴标、包装入库。
综上,动力铅酸蓄电池制造工艺集中于板栅合金设计、铅膏配方优化、固化化成制度调控及组装密封质量控制四大核心环节。保证各工序参数稳定性和批次一致性,是实现电池高可靠性、长循环寿命和大电流输出能力的关键。
如若转载,请注明出处:http://www.chgrobo.com/product/24.html
更新时间:2026-11-03 04:30:13